
5 de octubre de 2026
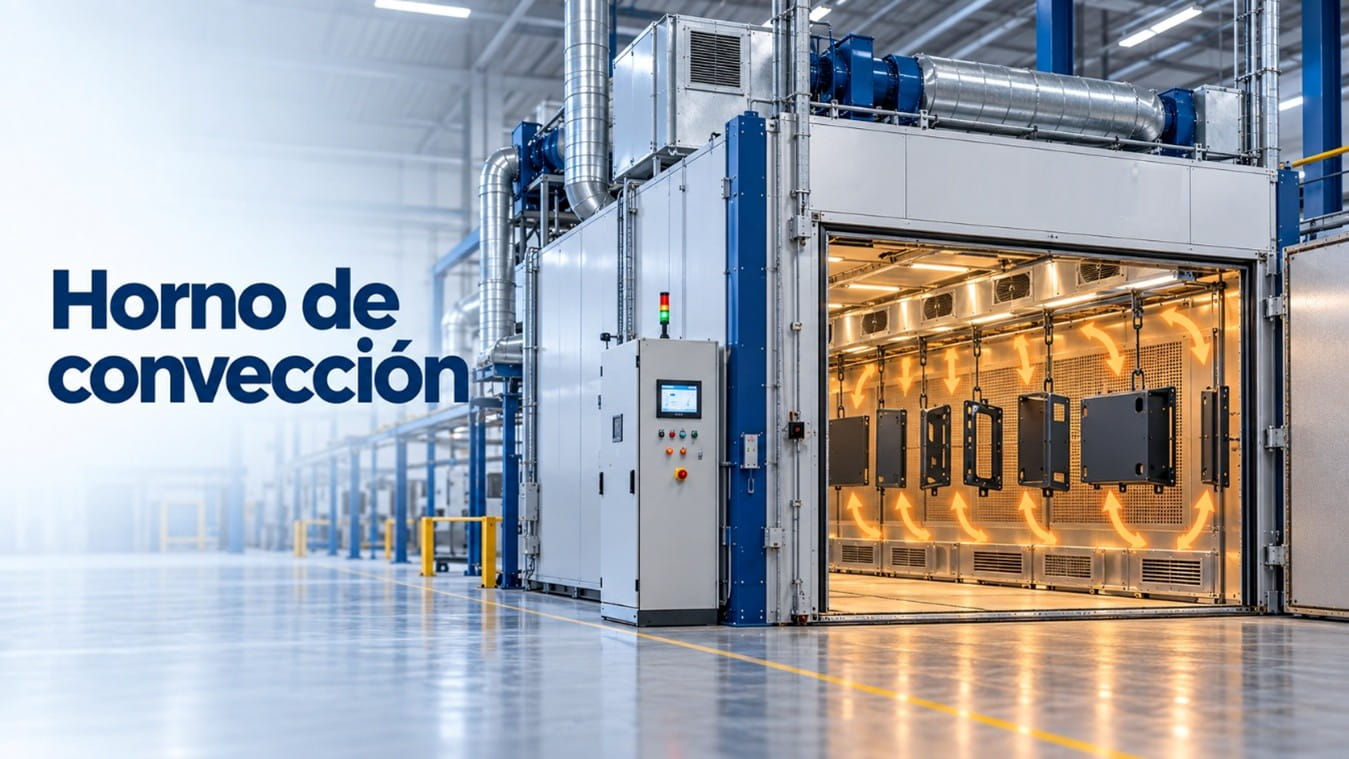
Un horno de convección industrial transfiere calor mediante la circulación controlada de aire dentro de una cámara, permitiendo elevar la temperatura de las piezas de forma uniforme para procesos de secado, calentamiento y curado de recubrimientos. En PowderTronic diseñamos y fabricamos hornos de convección para procesos industriales, especialmente para líneas de pintura que requieren estabilidad térmica, repetibilidad y una integración adecuada con su ritmo de producción.
En una línea de pintura, aplicar correctamente el recubrimiento es solo una parte del proceso. Después de la aplicación, la pieza necesita alcanzar determinadas condiciones térmicas para que la pintura seque o cure según su formulación. Si existen zonas frías, circulación deficiente o tiempos insuficientes, el acabado puede presentar variaciones y no desarrollar las propiedades previstas por el fabricante del recubrimiento.
El horno de convección resuelve este problema mediante una cámara aislada donde el aire se calienta y se mantiene en circulación alrededor de la carga. En lugar de depender únicamente de una fuente de calor estática, el movimiento del aire favorece la transferencia térmica y ayuda a mantener condiciones más homogéneas a lo largo del área de trabajo.
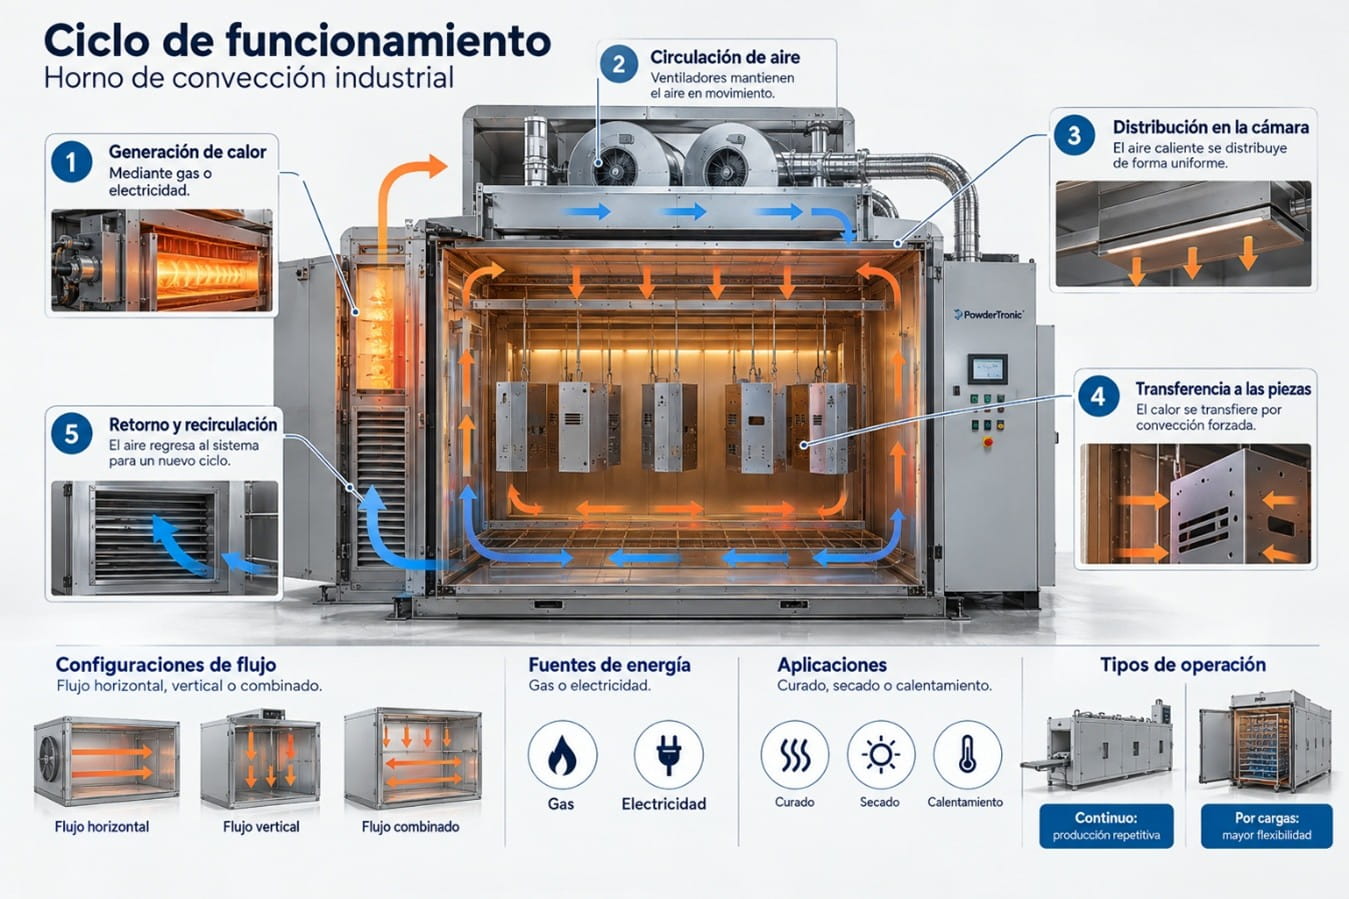
La convección es un mecanismo de transferencia de calor producido por el movimiento de un fluido, que en estos equipos normalmente es aire. En la convección forzada, ventiladores o sistemas de circulación mantienen ese aire en movimiento dentro de la cámara para que entre en contacto continuamente con las superficies de las piezas y transfiera energía térmica.
El aire puede calentarse mediante diferentes fuentes de energía, entre ellas gas o electricidad. Después, el sistema de circulación lo distribuye por la cámara siguiendo un patrón diseñado para el proceso. La dirección del flujo no es universal: puede ser horizontal, vertical o combinada, según la geometría de las piezas, disposición de la carga y objetivos de uniformidad.
En procesos de curado, conocer únicamente la temperatura programada en el controlador no es suficiente. Las piezas tienen masa, espesores, materiales y geometrías diferentes, por lo que no se calientan a la misma velocidad. Una estructura metálica pesada puede tardar considerablemente más en alcanzar la temperatura requerida que una pieza delgada, incluso cuando ambas se encuentran dentro de la misma cámara.
La circulación del aire ayuda a reducir diferencias entre zonas calientes y frías. Para ello, la distribución debe evitar áreas con poco movimiento y concentraciones excesivas de calor. La posición de entradas, retornos, ventiladores y carga influye en el recorrido del aire y, por lo tanto, en la velocidad con la que cada superficie recibe energía.
La construcción del horno tiene que contener el calor, distribuirlo y permitir el control del proceso. Los hornos de convección forzada utilizan una estructura interior metálica, una capa de aislamiento y un cuerpo exterior. La configuración final depende de la temperatura de trabajo, dimensiones del equipo, características de las piezas y condiciones específicas de la aplicación.
El aislamiento limita las pérdidas de energía hacia el exterior y ayuda a mantener más estable la temperatura interior. Su selección debe considerar la temperatura de operación, dimensiones del horno y condiciones del entorno. Una cámara correctamente aislada requiere menos aporte de energía para compensar pérdidas durante el ciclo y facilita mantener la estabilidad térmica.
La energía necesaria puede generarse mediante resistencias eléctricas o sistemas de combustión a gas, de acuerdo con la configuración. En equipos eléctricos, las resistencias convierten la energía eléctrica en calor. En sistemas a gas, un quemador genera la energía térmica que posteriormente se incorpora al flujo de aire sin que la llama deba entrar en contacto directo con las piezas.
La elección entre gas y electricidad debe considerar potencia requerida, disponibilidad de servicios, temperatura de trabajo, costo operativo y características del proceso. No existe una fuente adecuada para todos los casos; el dimensionamiento debe responder a la carga térmica y a la manera en que operará realmente el horno.
Los ventiladores son fundamentales para provocar la convección forzada. Su función es mantener el aire en movimiento y conducirlo por el recorrido definido dentro de la cámara. La velocidad y dirección deben seleccionarse en función del producto para que el flujo alcance las distintas superficies sin generar condiciones incompatibles con el proceso.
Una de las aplicaciones principales de estos equipos es el curado de pintura electrostática en polvo. Después de la aplicación, la pieza entra al horno para elevar su temperatura y permitir que el recubrimiento complete su proceso de fusión y polimerización. El ciclo requerido depende de la formulación de la pintura y de la temperatura que alcanza realmente el sustrato.
El horno debe dimensionarse considerando la masa de las piezas, velocidad de producción y tiempo necesario para alcanzar la condición de curado. En una línea continua, estos factores se relacionan directamente con la longitud útil del horno y la velocidad del transportador. En una operación estática, determinan el ciclo y capacidad de cada carga.
La ventaja de la convección forzada es que el aire caliente puede circular alrededor de geometrías complejas y transferir energía a múltiples superficies. Aun así, el diseño debe considerar cómo están acomodadas las piezas para evitar que una carga demasiado compacta obstaculice el flujo y genere diferencias entre componentes.
La convección también puede utilizarse para eliminar humedad o acelerar procesos de secado cuando el material y el producto son compatibles con calentamiento por aire. En estas aplicaciones, temperatura, renovación del aire y velocidad de circulación deben coordinarse con la cantidad de humedad o compuestos que sea necesario retirar durante el ciclo.
Para seleccionar el horno no basta con definir una temperatura máxima. Es necesario conocer cuánto material se procesará, cuál es su condición inicial, las dimensiones de la carga y el tiempo disponible. Estos datos permiten establecer las condiciones térmicas y de circulación necesarias para que el proceso sea estable y compatible con la producción.
La convección forzada puede aplicarse tanto en sistemas continuos como en operaciones estáticas. La elección depende principalmente del volumen, variedad de producción, forma de manejo de las piezas y tiempo disponible para completar cada ciclo.
Un horno continuo se integra a una línea donde las piezas avanzan mediante un transportador. Es adecuado para procesos repetitivos y mayores volúmenes, porque reduce la manipulación entre etapas y permite establecer una relación constante entre velocidad de línea, longitud del horno y tiempo de proceso.
Cuando se manejan producciones pequeñas o medianas, piezas de tamaños variables o cambios frecuentes de producto, una configuración por cargas ofrece mayor flexibilidad. Las piezas ingresan a la cámara, cumplen el ciclo programado y posteriormente se retiran para recibir la siguiente carga.
La tecnología infrarroja puede utilizarse como complemento previo a un horno de convección. En determinadas aplicaciones, la radiación ayuda a elevar rápidamente la temperatura de superficies expuestas y posteriormente la convección completa el calentamiento y curado dentro de una cámara con aire circulante.
Esta combinación puede evaluarse cuando se busca reducir el tiempo necesario para que la pieza alcance la temperatura de proceso. Sin embargo, la conveniencia depende de la geometría, material y capacidad de absorción de la superficie. No todas las piezas reciben radiación con la misma uniformidad, por lo que la ingeniería debe analizar cada aplicación.
La selección debe comenzar por los datos del proceso. Antes de definir dimensiones, potencia o tipo de calentamiento conviene reunir información sobre las piezas y el recubrimiento. Entre los parámetros principales se encuentran:
El consumo energético de un horno no depende únicamente del quemador o de las resistencias. También intervienen aislamiento, sellado, temperatura de trabajo, cantidad de material que ingresa frío, aperturas de puertas, renovación de aire y pérdidas asociadas con entradas y salidas en sistemas continuos.
Una solución correctamente dimensionada busca entregar la energía que necesita el proceso sin mantener un volumen innecesariamente grande a alta temperatura. Por ello, seleccionar un horno demasiado grande no siempre representa una ventaja. La capacidad debe corresponder a la producción real y contemplar el crecimiento previsto sin convertir el equipo en una fuente permanente de pérdidas térmicas.
En PowderTronic también fabricamos equipos para pintura electrostática y soluciones asociadas con sistemas de aplicación. Cuando el horno forma parte de una línea completa, su capacidad debe coordinarse con la etapa de pintura y con el movimiento de las piezas para mantener continuidad en todo el proceso.
Esta visión integral permite analizar no solo la cámara térmica, sino también la forma en que las piezas llegan al horno, el ritmo de producción y la secuencia posterior al curado. Para líneas automáticas, la relación entre transportador, aplicación y horno debe establecerse desde el diseño para evitar tiempos improductivos o acumulaciones de material.
Un horno mal dimensionado puede obligar a prolongar ciclos, limitar la producción o dificultar que las diferentes piezas alcancen las condiciones térmicas previstas. También puede consumir energía innecesariamente si su volumen o capacidad de calentamiento son muy superiores a las necesidades reales de la planta.
El dimensionamiento correcto busca equilibrar capacidad, temperatura, tiempo y circulación de aire. Para una empresa que trabaja con recubrimientos industriales, esto significa disponer de un proceso de curado o secado más predecible y capaz de acompañar la producción sin depender de ajustes constantes entre cargas.
También permite planear mejor la relación entre la capacidad del horno y las demás etapas de una línea. Si aplicación, transporte y curado trabajan a ritmos diferentes, pueden producirse acumulaciones de piezas o periodos improductivos. Por ello, el horno debe seleccionarse como parte del proceso y no como un equipo aislado.
Para una planta en México, además de la capacidad térmica es importante considerar los servicios energéticos disponibles en la instalación, espacio físico, manejo de materiales y condiciones bajo las cuales operará el equipo. Estas variables influyen tanto en la selección inicial como en el costo de operación durante la vida útil del horno.
En PowderTronic desarrollamos soluciones para procesos industriales de recubrimiento y contamos con instalaciones en Naucalpan, Estado de México. Antes de definirlo, analizamos los requerimientos de la aplicación para determinar la configuración que responda al tipo de piezas, producción y condiciones de operación previstas.
En PowderTronic diseñamos y fabricamos hornos de convección para procesos industriales donde el control del aire y la temperatura son determinantes para el secado o curado. Podemos revisar las características de tus piezas, recubrimiento, producción y espacio disponible para definir una solución adecuada y, cuando el proyecto lo requiere, integrarla con otros equipos de la línea de pintura.
Si buscas hornos de convección para secado o curado, cuéntanos qué piezas procesas, qué recubrimiento utilizas, la temperatura requerida, tu volumen de producción y el espacio disponible. Con esos datos podemos revisar la configuración y preparar una cotización. Comunícate al (55) 5239 4775, (55) 5358 9132, por WhatsApp al +52 (55) 3469 0530 o escribe a ventas@powdertronic.com. Estamos en Calle Tres #13-3, Industrial Alce Blanco, C. P. 53370, Naucalpan, Estado de México.
Sirve para transferir calor mediante aire en movimiento y mantener condiciones controladas para procesos como curado, secado y calentamiento. En pintura industrial se utiliza principalmente para llevar las piezas a la temperatura necesaria para completar el curado del recubrimiento.
La convección forzada utiliza ventiladores para mover aire caliente dentro de la cámara. Ese aire circula alrededor de las piezas y transfiere energía a sus superficies. El patrón de flujo puede ser horizontal, vertical o combinado de acuerdo con las características de la aplicación y la distribución de la carga.
Sí. El curado de pintura electrostática en polvo es una de las aplicaciones principales de los hornos de convección. El equipo debe lograr que la pieza alcance la temperatura y el tiempo especificados por el fabricante del recubrimiento, considerando masa, material y geometría.
Depende del proceso, potencia requerida, disponibilidad de energía y costo operativo de la planta. Los sistemas a gas y eléctricos pueden utilizarse para generar el calor que después distribuye la convección forzada. La selección debe realizarse a partir de las condiciones reales de operación.
Un horno continuo procesa piezas que avanzan constantemente mediante un transportador, mientras que uno por cargas trabaja con lotes que ingresan, cumplen su ciclo y salen antes de iniciar el siguiente. Los continuos se orientan a producciones repetitivas; los de carga ofrecen mayor flexibilidad.
Conviene proporcionar tipo y dimensiones de las piezas, peso, material, recubrimiento, temperatura y tiempo de proceso, volumen de producción, fuente de energía disponible y espacio de instalación. Con estos datos puede definirse mejor la cámara, circulación de aire y capacidad térmica.
Sí. En PowderTronic podemos evaluar otras dimensiones y temperaturas de acuerdo con las necesidades del proceso. La configuración se determina con base en las piezas, aplicación, volumen de trabajo y condiciones disponibles en la planta.
Revisado por:
Equipo Técnico Editorial de Powdertronic
Especialistas en sistemas para aplicación de recubrimientos industriales
En Powdertronic desarrollamos soluciones técnicas sobre pintura en polvo, pintura industrial, cabinas, hornos, sistemas de aplicación y tecnologías de curado. Nuestra experiencia en soluciones para recubrimientos nos permite abordar criterios de operación, selección de equipos, productividad, mantenimiento y aplicaciones industriales para ayudar a las empresas a comprender y optimizar sus procesos de acabado.
